Otázku, jak ohýbat profilovou trubku bez použití speciálního vybavení, klade mnoho z těch, kteří se chystají postavit skleník na svém dvorku. Takové konstrukce vyrobené z ohýbaných trubek nejen propouštějí mnohem více světla, ale jsou také vysoce stabilní a odolné ve srovnání s konstrukcemi vyrobenými z dřevěných bloků. Zdá se, že není snadné ohýbat profesionální trubku a vytvářet z ní klenutou konstrukci, ale pokud pochopíte vlastnosti tohoto procesu, je docela možné jej efektivně provést pomocí nejjednodušších zařízení.
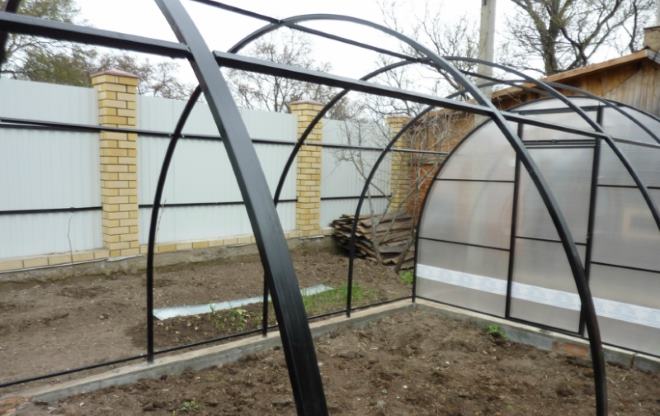
Doma vyrobené konstrukce z profilových trubek se vyznačují dobrou spolehlivostí a nízkou spotřebou kovu.
Jaká je složitost ohýbání profilu
Podstatou ohýbání válcovaného kovu, bez ohledu na tvar jeho profilu, je to, že profilové trubky mají částečný nebo úplný ohyb. Taková technologická operace se provádí dvěma způsoby: působením na ohýbanou trubku pouze tlakem nebo dodatečným ohřevem části trubky, v jejíž oblasti se ohyb provádí. Během ohýbání působí na kovovou trubku dvě síly současně:
- síla stlačení (z vnitřní strany ohybu);
- tažná síla (z vnější části ohýbaného úseku).
Právě dopad takových vícesměrných sil způsobuje potíže charakteristické pro proces ohýbání jakýchkoli profilových trubek.
- Segmenty materiálu trubky, které během procesu ohýbání mění svůj tvar, mohou ztratit souosost svého umístění, což vede k tomu, že jednotlivé sekce trubky budou umístěny v různých rovinách;
- Stěna trubky, která se nachází na vnější straně ohybu a je vystavena tahu, nemusí vydržet zatížení a prasknout.
- Vnitřní stěna trubky, vystavená tlaku, se může pokrýt záhyby, které připomínají zvlnění.
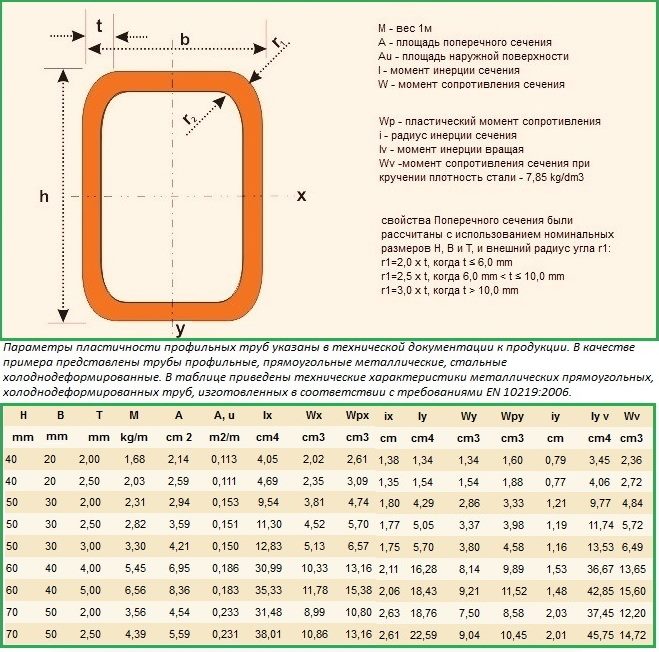
Technické vlastnosti profilových trubek
Pokud nezohledníte jemnosti takového technologického procesu, pak místo ohýbání profilové trubky můžete produkt jednoduše rozdrtit a nenávratně jej poškodit.
Aby se tomu zabránilo, je nutné vzít v úvahu nejen vlastnosti materiálu potrubí, ale také jeho geometrické parametry – rozměry průřezu, tloušťku stěny, poloměr, na který je nutné se ohýbat. Znalost výše uvedeného vám umožní vybrat vhodnou technologii a správně ohýbat vlnitou trubku, aniž byste ji rozdrtili a aniž byste získali vlnitý povrch.
Potřeba profilového účetnictví
Do kategorie válcování profilových trubek patří výrobky, které mají různý tvar průřezu – kulatý, čtvercový, oválný nebo plochooválný. Navzdory této rozmanitosti se pro stavbu skleníku nebo přístřešku používají hlavně obdélníkové nebo čtvercové trubky. To je způsobeno skutečností, že je mnohem jednodušší namontovat vnější povlak na jejich ploché stěny.
Sortiment moderních profilových trubek je velmi rozmanitý. Jejich geometrické parametry, z nichž hlavní jsou plocha průřezu a tloušťka stěny, určují plastické schopnosti výrobku. Ten druhý charakterizuje takový indikátor jako minimální přípustný poloměr zakřivení. Právě tento parametr umožňuje určit, na jaký minimální poloměr lze trubku ohnout, aby nedošlo k jejímu poškození.
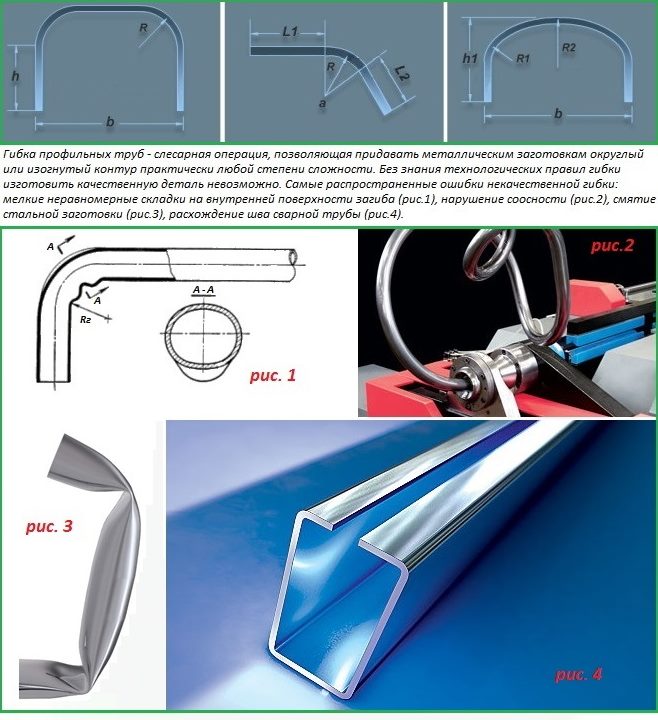
Vyvarujte se běžných chyb, které vedou k poškození obrobků
K určení takového parametru trubky se čtvercovým nebo obdélníkovým profilem jako minimálního poloměru ohybu stačí znát výšku jejího profilu. Pokud se chystáte ohýbat profilovou trubku s průřezem ve tvaru obdélníku nebo čtverce, je třeba dodržovat následující doporučení.
- Trubky, jejichž výška profilu nepřesahuje 20 mm, lze ohýbat v úsecích, jejichž délka přesahuje hodnotu rovnou 2,5xh (h je výška profilu).
- Výrobky, jejichž výška profilu přesahuje 20 mm, lze úspěšně ohýbat v úsecích, jejichž délka odpovídá 3,5xh nebo více.
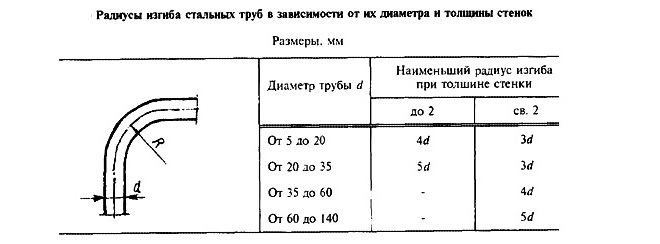
Minimální poloměry ohybu pro ocelové trubky
Taková doporučení budou užitečná pro ty, kteří se chystají ohýbat profilové trubky vlastníma rukama, aby z nich vyrobili stojany, přístřešky a různé rámové konstrukce. V tomto případě je však třeba mít na paměti, že na možnost kvalitního ohýbání trubek má vliv i tloušťka jejich stěny. Výrobky s tloušťkou stěny menší než 2 mm by se neměly ohýbat vůbec a pokud je nutné z nich vytvářet konstrukce, použijte svarové spoje.
Doma je možné ohýbat profesionální trubky, které jsou vyrobeny z uhlíkových nebo nízkolegovaných ocelí, pouze s ohledem na určité nuance. Takové trubky po ohnutí mohou vyskočit a vrátit se do původního stavu, proto je nutné hotové konstrukce znovu osadit podle šablony. Velikost odpružení je charakterizována takovým parametrem tvarových trubek, jako je plastický moment odporu – Wp. Tento parametr je uveden v průvodní dokumentaci (čím je nižší, tím méně budou profesionální trubky při svém ohýbání pružit).
Vlastnosti nejoblíbenějších metod ohýbání trubek
V průmyslových nebo domácích podmínkách se profesionální trubky ohýbají jak za tepla, tak za studena. Zahřívání, které se vyrábí pomocí plynového hořáku, výrazně zvyšuje tažnost kovu, takže ohýbání vyžaduje menší úsilí. Trubky malého průřezu lze ohýbat bez ohřevu, protože již mají dobrou tažnost.
Regulační doporučení týkající se použití tepla jsou k dispozici pouze pro výrobky s kulatým průřezem. Doporučuje se tedy trubky s průměrem průřezu větším než 10 cm před ohýbáním nahřívat.V případech, kdy je potřeba ohýbat čtvercové nebo obdélníkové trubky, se vyplatí zaměřit se na vlastní zkušenosti nebo rady jiných domácích řemeslníků.
- Bez předehřevu se ohýbají trubky, jejichž výška profilu nepřesahuje 10 mm.
- Pokud výška profilu trubky přesahuje 40 mm, musí se před ohýbáním zahřát.
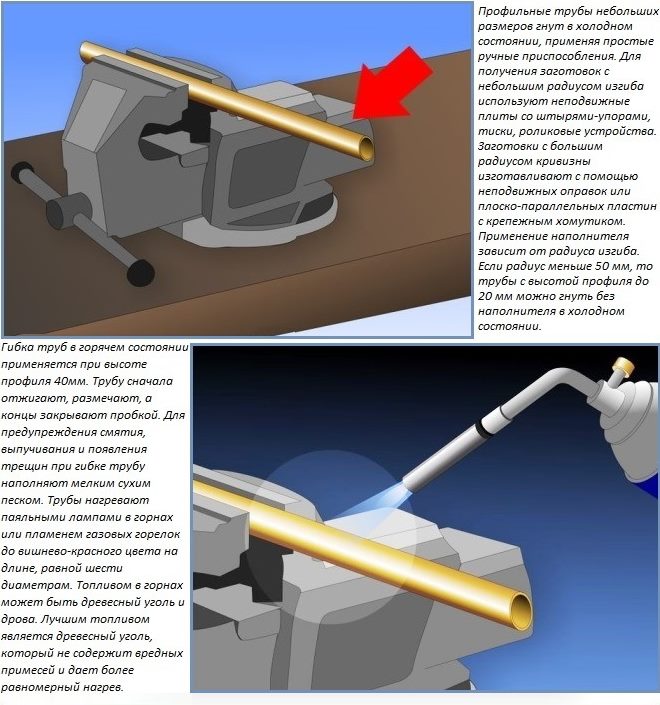
Před zahájením práce se rozhodněte o způsobu ohýbání
Pokud máte k dispozici ohýbačku trubek, s její pomocí si snadno poradíte s úkolem ohýbat trubky za studena, jejichž výška profilu se pohybuje v rozmezí 10–40 mm. Při absenci takového zařízení je nutné rozhodnout, jak ohýbat trubku bez ohýbačky trubek, poté, co byly předtím provedeny jednoduché testy. Pomohou vám určit, zda se má potrubí ohřívat před ohebným nebo ne. Tyto testy se provádějí následovně. Jeden konec trubky se upne do svěráku a na druhý se nasadí trubka s velkým vnitřním průřezem. Pokud je pomocí takového ramene možné ohnout trubku upnutou ve svěráku, lze tento proces provést bez předehřívání.
Tréninkové video ukazuje ohýbání trubek podle různých metod, ale nebude zbytečné nejprve tento proces podrobně prostudovat.
Ohýbání trubek s předehřevem
Abyste mohli profilovou trubku ohýbat horkou metodou vlastníma rukama, musíte ji nejprve naplnit pískem. Tím bude ohyb lepší a jednotnější. Vzhledem k tomu, že se budete muset vypořádat s horkým kovem, veškerá práce by měla být prováděna v rukavicích z tlustého plátna. Samotné ohýbání, jehož realizaci najdete na videu, se provádí v následujícím pořadí.
- Oba konce profilové trubky musí být uzavřeny zátkami, které jsou vyrobeny z dřevěných tyčí. Délka takových zátek by měla být 10násobkem šířky jejich základny, která by zase měla mít plochu dvojnásobku plochy otvoru v potrubí uzavřeného s jejich pomocí.
- Po osazení zátek do vnitřní části potrubí jsou na jedné z nich vytvořeny 4 podélné drážky, které jsou nutné k odvodu plynu, který se v potrubí hromadí při zahřívání pískové náplně.
- Část trubky, kterou plánujete ohýbat, musí být nejprve vyžíhána.
- Jako výplň potrubí by měl být použit písek střední zrnitosti. Pokud není vyčištěný stavební písek, můžete si vzít jakýkoli, dokonce i z dětského pískoviště, ale měl by být podle toho připraven. Písek se tedy nejprve proseje přes síto o velikosti ok 2–2,5 mm, aby se z něj odstranil štěrk a drobné kamínky, a konečné prosévání se provádí na sítu o velikosti ok 0,7 mm. Konečné prosévání je nutné, aby se z písku odstranily prachové vměstky, které se při zahřátí mohou spékat.
- Připravený písek musí být kalcinován při teplotě 150 stupňů Celsia.
- Před naplněním pískem je jeden konec trubky uzavřen zátkou, na které nejsou žádné výstupní kanály plynu. Do druhého konce je vložena nálevka, kterou se po částech nalévá připravený písek. Aby písek rovnoměrně a hustě vyplnil celou vnitřní dutinu trubky, když usne, je nutné k tomu poklepat na stěny výrobku pomocí dřevěné nebo gumové paličky.
- Po úplném zaplnění trubky pískem se její druhý konec také uzavře zátkou.
- Oblast, která se bude zahřívat pro další ohýbání, by měla být označena křídou.
- Potrubí musí být upevněno ve svěráku se šablonou nebo v objímce na potrubí. Je důležité, aby svar, pokud je na povrchu výrobku, byl na straně. Tento požadavek je nutné dodržet, protože je nežádoucí vystavovat svar tlaku nebo tahu.
- Část potrubí, která byla předtím označena křídou, se rozžhaví plynovým hořákem. Po úplném zahřátí je trubka opatrně, bez náhlých pohybů, ohnuta v jednom kroku, přičemž je vynaloženo úsilí přísně ve svislé nebo vodorovné rovině.
- Po ochlazení ohýbané trubky se získaný výsledek porovná se šablonou. Pokud je vše v pořádku, z konců produktu se odstraní zátky a vylije se písek.
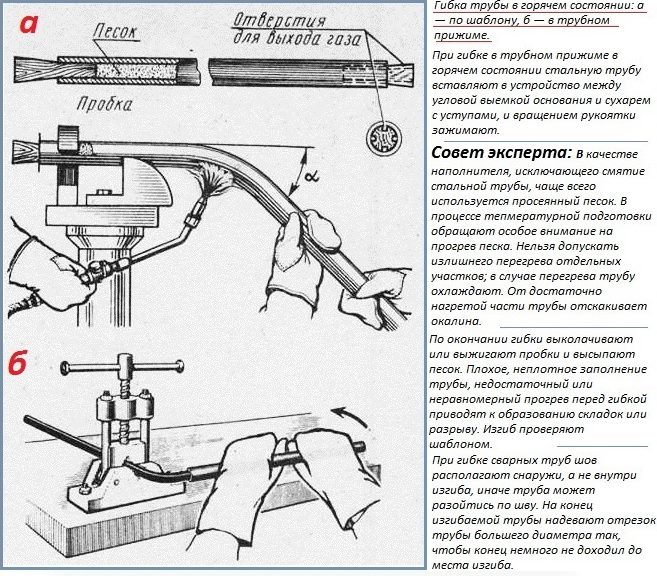
Správná technologie pro ruční ohýbání „za tepla“
Tato metoda, kterou lze snadno implementovat doma, se nejlépe používá v případech, kdy musí být na profesionální trubce vytvořen jediný rohový ohyb. Opakované zahřívání kovu může vést ke ztrátě jeho pevnosti, a tomu se nelze vyhnout, pokud trubku ohýbáte, abyste ji použili jako prvek obloukové konstrukce.
Jak ohýbat trubku bez předehřívání
Profilovou trubku je možné ohýbat sami, bez předehřívání, s výplní i bez ní. Nevyžadujte plnění pískovými nebo kalafunovými trubkami, jejichž výška profilu nepřesahuje 10 mm.
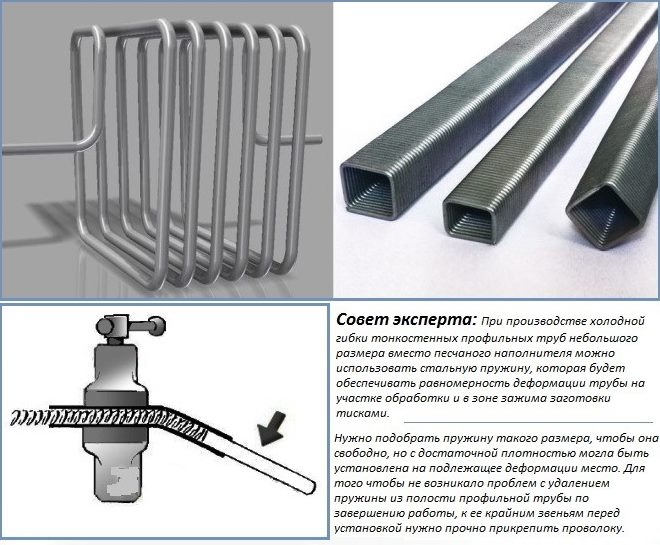
Nuance ohýbání tenkostěnných trubek malých rozměrů
Existuje další technika, která zahrnuje použití pružiny s hustou spirálou namísto plniva, která se vkládá do vnitřní dutiny profesionální trubky a chrání stěny produktu před deformací, stejně jako před nadměrnými změnami jejich tloušťky. během procesu ohýbání.
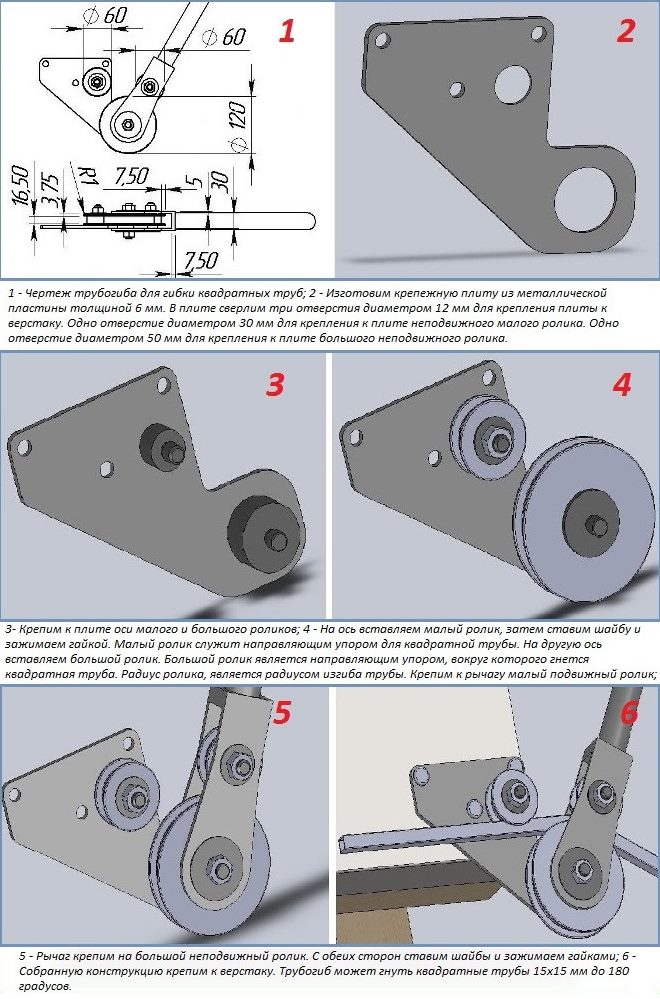
Výkres a detaily mechanické ohýbačky trubek pro profilové trubky
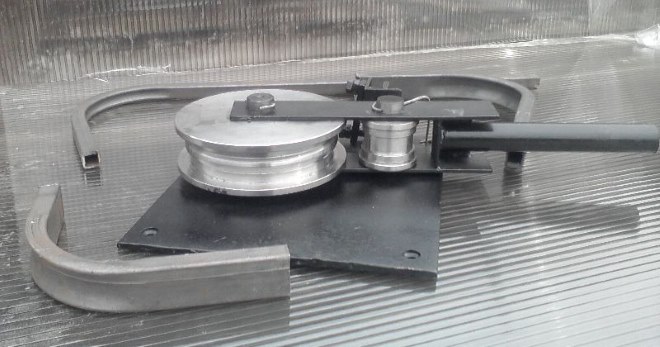
Konstrukce elementární ohýbačky trubek je jednoduchá a cenově dostupná pro vlastní výrobu
Pro ty, kteří potřebují ohýbat profilové trubky vlastníma rukama, aniž by je nejprve zahřívali, můžete použít školicí video a následující jednoduchá doporučení.
- Požadovaný ohyb na profilových trubkách je možné získat pomocí nejjednodušších zařízení – svěráku, trnů, ohýbacích desek.
- U výrobků s kulatým profilem můžete použít ruční ohýbačku trubek. U tohoto zařízení je nutné předělat pracovní válečky, jejichž tvar vybrání musí odpovídat profilu trubky.
- Nejefektivněji a nejpřesněji ohýbáte trubky pomocí válcovacího stroje, který si můžete zakoupit nebo vyrobit sami.
Nástroje pro ohýbání trubek
Otázka, jak ohýbat trubku bez ohýbačky trubek, nezpůsobí potíže, pokud k provedení této operace použijete nejjednodušší zařízení. Ohýbání trubek za studena můžete provádět pomocí následujících zařízení.
- V případech, kdy je potřeba ohýbat měkkou (hliníkovou) nebo ocelovou trubku s výškou profilu ne větší než 10 mm, používá se vodorovná deska s otvory, do kterých se vkládají zarážky – kovové čepy. Pomocí těchto čepů se výrobky ohýbají podle požadovaných parametrů. Tato metoda má dvě vážné nevýhody: nízkou přesnost ohýbání a také skutečnost, že při jejím použití je nutné vynaložit značné fyzické úsilí.
- Výrobky s výškou profilu 25 mm se nejlépe ohýbají pomocí válečkových přípravků. Trubka je bezpečně upevněna ve svěráku a na tu část, kterou je třeba ohnout, je aplikována síla pomocí speciálního válečku. Toto zařízení vám umožní získat lepší ohyb, ale také vyžaduje vynaložení fyzické námahy.
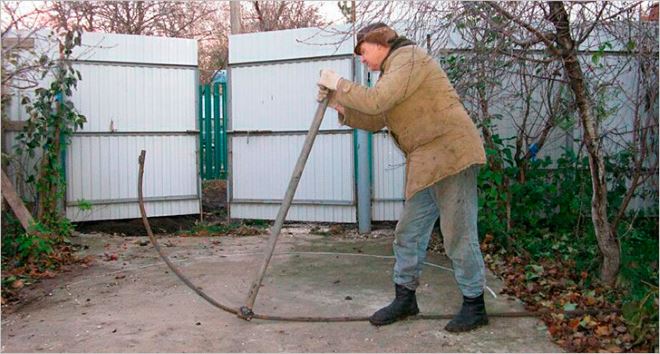
Možnost, jak se říká, ve spěchu. Dlouhá páka tohoto extrémně jednoduchého zařízení vám umožní vyrovnat se s poměrně tlustými trubkami.
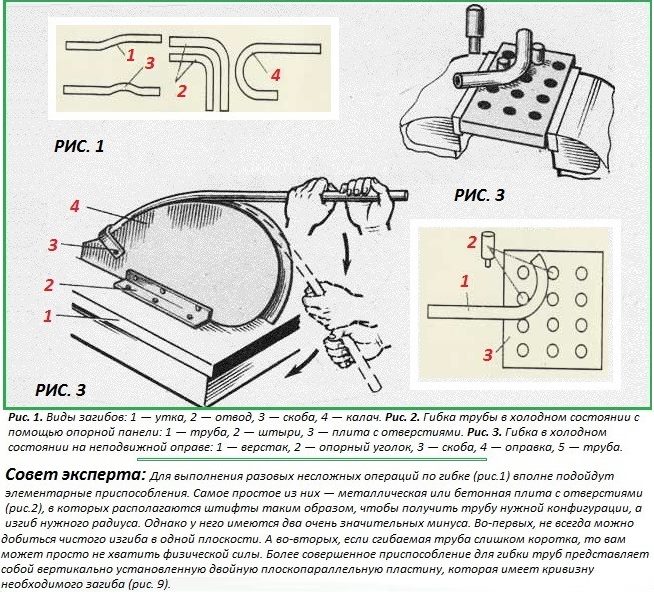
Elementární zařízení pomohou provést jednorázový ohyb potrubí
Pro vytvoření ohybu s velkým poloměrem zakřivení na ocelových nebo hliníkových vlnitých trubkách se používají pevné zaoblené šablony, na které jsou namontovány speciální svorky pro upevnění produktu. Na takovém zařízení se trubka také ohýbá ručně, silou se ukládá do drážky šablony, jejíž tvar přesně odpovídá požadovanému poloměru ohybu.
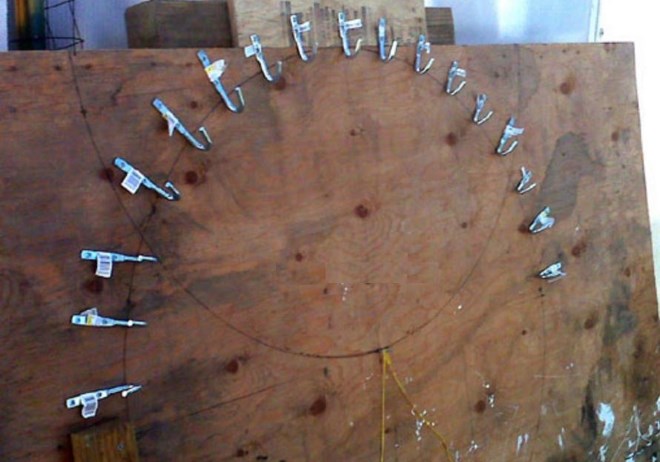
K výrobě ohýbací šablony vám postačí překližka a kovové sponky
ohýbací deska
Chcete-li doma efektivně ohýbat ocelové nebo hliníkové trubky, můžete si podle následujících pokynů vyrobit vylepšenou ohýbací desku.
- Roli takové desky hraje panel, který je vyříznut z plechu velké tloušťky.
- Takto vyrobený panel je přivařen ke stojanu, který je instalován na speciálním podstavci.
- V panelu jsou vyvrtány dva otvory potřebné pro instalaci šroubů, které slouží jako dorazy pro profilovou trubku.
- Na jednom z dorazových šroubů je instalována speciální tryska, pomocí které se nastavuje poloměr ohybu.
- Aby bylo zajištěno vyrovnání částí potrubí přiléhajících k ohybu, je nad obrobek umístěna kovová deska upevněná šrouby.
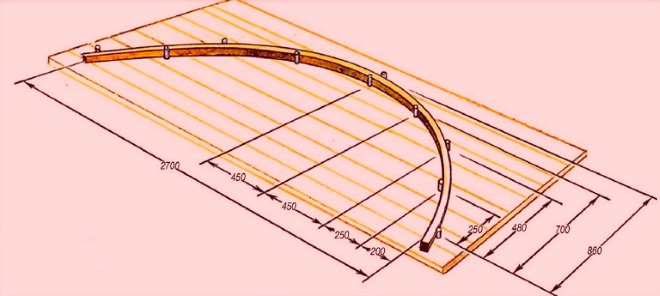
Schéma stojanu pro ohýbání profilových trubek
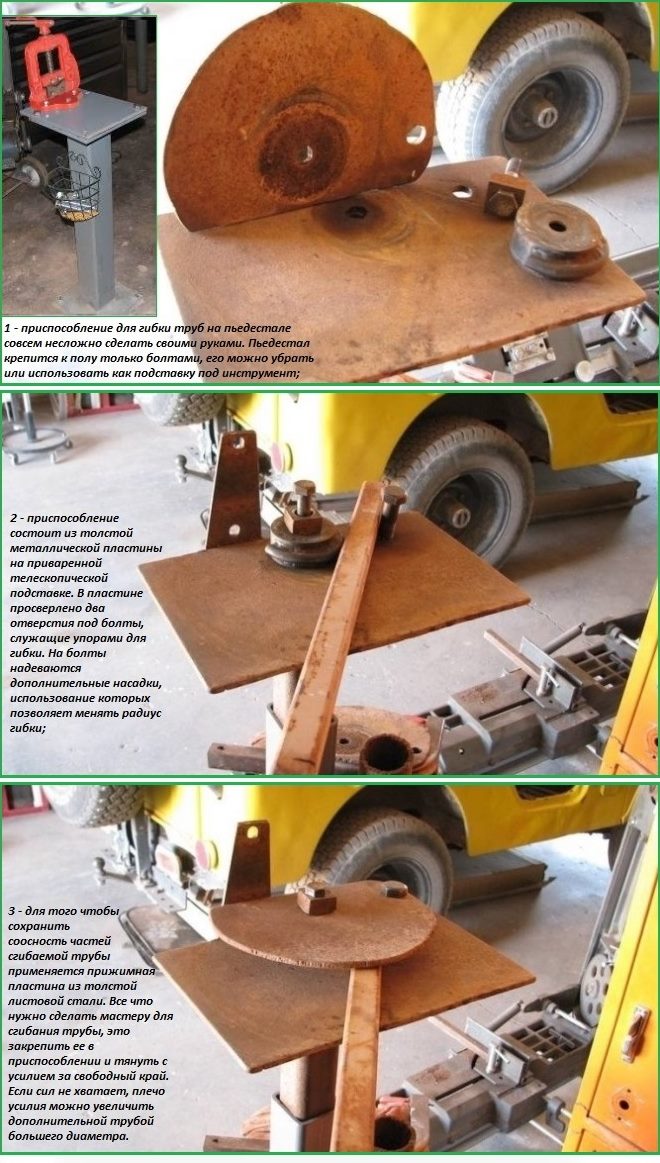
Princip výroby jednoduchého domácího ohýbacího zařízení
Když tuto vylepšenou ohýbačku trubek nepoužíváte, její podstavec lze upravit pro provádění různých instalatérských úkolů.
Ohýbání trnu
Pro ohýbání profilových trubek doma, jejichž výška stěny nepřesahuje 25 mm, lze vyrobit speciální trn. Pro tyto účely je lepší použít celkový pracovní stůl, na jehož povrchu bude pro takové zařízení dostatek místa. Pro výběr optimálního umístění prvku, který fixuje ohebnou trubku, jsou často umístěny otvory na jednom konci pracovního stolu. Za zajištění požadovaného poloměru ohybu vlnité trubky je zodpovědná speciální šablona, která může být vyrobena ze silné překližky nebo kovového rohu, pokud ji budete často používat.
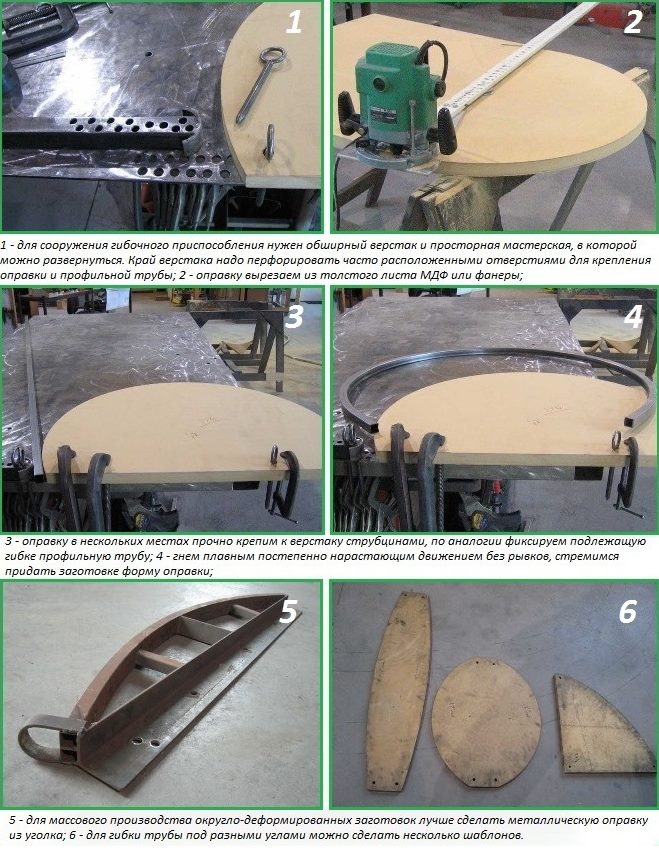
Ohýbání profilové trubky s trnem
Aplikace ohýbání profilu
Samozřejmě, pokud máte značné množství práce na ohýbání profilových trubek, je lepší pro to vyrobit speciální stroj, jehož výkresy lze snadno najít na internetu. Tento problém zde nebudeme analyzovat, protože je více než podrobně zvažován v článcích na níže uvedených odkazech.
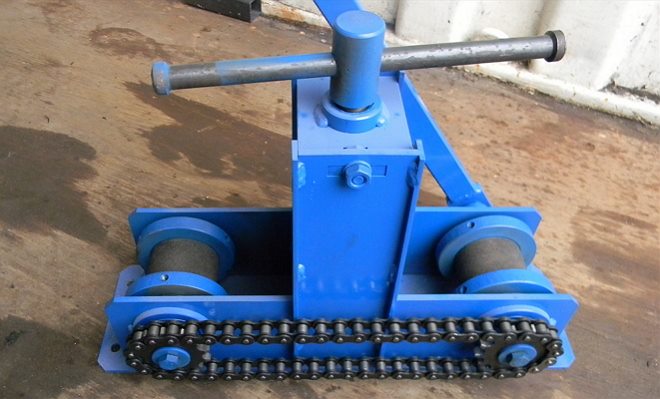
Jedna z mnoha možností domácího ohýbání profilů
Bez takového stroje se neobejdete, i když potřebujete ohýbat trubky s velkým profilem. Hlavními pracovními orgány takového stroje, který se vyznačuje širokou univerzálností, jsou tři válce, z nichž dva jsou nehybně pevné a změnou polohy třetího se nastavuje poloměr ohybu výrobku. Jako pohon pro takové zařízení se používá řetězový pohon a rukojeť, kterou otáčí obsluha.
Je zřejmé, že existuje mnoho možností pro zařízení, která vám umožní efektivně ohýbat profilové trubky pro výrobu skleníku, přístřešku nebo jiných konstrukcí. Po zvážení těchto možností a výběru z nich, která nejlépe vyhovuje vašim schopnostem a potřebám, si vždy můžete poskytnout pohodlnou a levnou ohýbačku trubek.
Otázku, jak ohýbat profilovou trubku doma bez ohýbačky trubek, čelí téměř všichni letní obyvatelé a majitelé soukromých domů. Oblouky z profilové trubky se používají při stavbě skleníků, altánů, přístřešků a obloukových přístřešků. Nákup speciálních nástrojů pro ohýbání nebo jejich vlastní výrobu se ekonomicky nevyplatí. Jsou potřeba pro hromadnou výrobu, ne pro jednorázovou výrobu. Zvažte, jaké metody existují, jak dát profilovým trubkám ohyb požadovaného poloměru.
Jaký je problém s ohýbáním profilu?
Podstatou tohoto procesu je, že jedna strana trubky je natažena a vnitřní část je stlačena. Na obrobek je vyvíjen tlak, který může být doprovázen zahříváním, aby byl kov poddajnější.

Svépomocné ohýbání profilové trubky podél poloměru je spojeno s těmito obtížemi:
- posunutí podélných os a rovin součásti, což vede ke zkosení;
- prasknutí a výskyt trhlin na vnější části obrobku pod vlivem síly protržení;
- nerovnoměrné stlačení vnitřní části, což vede k účinku zvlnění;
- změna průměru nebo tvaru obrobku.
Abychom věděli, jak správně klenout ocelové trubky, je třeba vzít v úvahu řadu faktorů.
Jak ohýbat armaturu, plech atd. bez speciálního nástroje
Pokud jste již zahájili generální opravu vlastníma rukama, bez ohledu na to, kde se provádí: doma nebo v bytě, musíte být připraveni na mnoho testů.
Zejména může nastat řada problémů, které je velmi obtížné vyřešit bez patřičných zkušeností a speciálního vybavení. Například ne každý ví, jak ohýbat plech, výztuž, profil, roh atd. při dosažení dobrých výsledků. V tomto článku se pokusíme odpovědět na „neflexibilní“ otázky, přičemž si vystačíme s minimálním množstvím nástrojů.
Jak ohýbat plech, zinkování, profil
Velmi často je při montáži kovových konstrukcí nutné nejen řezat ocelové plechy, ale také jim dát zakřivený tvar.
Můžete to udělat doma, aniž byste utráceli peníze za služby třetích stran. Jak například ohnout plech? K tomu potřebujeme dřevěné nebo gumové kladivo, kleště, stůl.
Pokud se očekává zakřivení 90 stupňů, pak by tato sada nástrojů měla stačit. List jednoduše visí na okraji stolu, načež se dosáhne požadovaného zakřivení rovnoměrným poklepáním v oblasti ohybu.
Vliv materiálu na volbu způsobu ohýbání
Profilové trubky jsou vyrobeny v souladu s požadavky GOST 54157-2010 a mají určité vlastnosti.
Profilové trubky je nutné ohýbat s ohledem na následující parametry:
- Minimální poloměr ohybu obkladového materiálu, který se plánuje položit na oblouky. U komůrkového polykarbonátu tyto indikátory závisí na tloušťce a struktuře.
- Velikost profilu a tloušťka stěny. Výrobky s výškou stěny do 10 mm lze ohýbat pomocí svalové síly. Profily od 20 × 40 mm a více je potřeba ohýbat složitě, tlakem a ohřevem nebo na stroji.
- Elasticita (plastický moment odporu). Musí být zahrnuto do předběžných výpočtů, což dává obrobku menší poloměr ohybu.
Na základě analýzy těchto dat se zvolí způsob provedení úkolu.
Metody ohýbání a ohýbací zařízení
Pomocí improvizovaných nástrojů a domácích nástrojů můžete vyrobit ohýbací přípravek bez dalších nákladů.
Pokud jde o profesionální zařízení, jejich cena může být několikrát vyšší než cena materiálu na výrobu oblouků.
Zvažte způsoby, jak můžete vytvořit ohnuté obdélníkové oblouky ideálního tvaru.
Studený
Bez zahřívání se výrobky válcované za studena ohýbají, pokud je pro tento postup dostatečná svalová síla mistra. Zpravidla se jedná o čtvercové trubky o průřezu 10 × 10 mm a obdélníkové trubky 10 × 20 mm.
Pokud jsou stěny polotovarů silné, pak se plnění vnitřní dutiny odporem neprovádí. Zvažte hlavní možnosti vytváření oblouků z kovových polotovarů.
Páka s tryskou
Nejprve se vytvoří vzor s určitou délkou půlkruhu odpovídající zadaným parametrům. Vyrábějí to z dřevotřísky, překližky, sádrokartonu nebo desek.
- pevně upevněte svěrák na těžký a stabilní stůl. Ve svěráku je pevně upevněn trubkový segment o větší velikosti, než je rozměr obrobku;
- proveďte ohýbání v několika fázích vložením profilového otvoru segmentu upnutého ve svěráku a působením síly na něj.
Na úlomek, který má být ohnut, je umístěna páka dostatečné délky, aby se vytvořil potřebný tlak k deformaci kovu. V průběhu práce je zakřivení řízeno vzorem.
Podle trnu
Trn je vyroben na pevném podkladu, kterým je betonová nebo asfaltová plošina, velký pracovní stůl. Ve skutečnosti se jedná o speciální šablonu, podél jejíchž obrysů se bude profilová trubka ohýbat.
Vzhledem ke stupni pružnosti kovu musí velitel dát trnu menší poloměr.
Postup se provádí v následujícím pořadí:
- díl je bezpečně upevněn na základně;
- konec obrobku je přišroubován k jednomu z jeho okrajů pomocí drátu nebo svorek;
- profil se ohýbá, dokud mu není dán požadovaný tvar.
Šablonu lze nahradit výztuží zaraženou do země. Jak se trubka deformuje, je postupně přivařena ke kolíkům. Po dokončení práce je oblouk odříznut od zátek.
S použitím vnitřních protiopatření (písek, voda)
Tato metoda se používá, když jsou parametry profilu menší než: výška 10 mm, šířka 20 mm, tloušťka stěny 1 mm. Trubky naplněné hustou látkou si lépe zachovávají svůj tvar i při silném tlaku na malou plochu produktu.
Použití písku a vody zaručuje kvalitní výsledek bez sňatku. A tento faktor je důležitý vzhledem k ceně válcované oceli.
Výplň musí vyplnit dutinu profilové trubky v celém objemu. Je mnohem snazší toho dosáhnout pomocí kapaliny. Písek se vibracemi zhutní a rozlije vodou. Otvory na obou stranách jsou svařeny nebo pevně ucpány dřevěnými zátkami. Pokud se používá topení, je důležité ponechat jednu ze stran neucpanou kvůli uvolňování plynů.
Řezání bruskou a svařování (sektorové svařování)
Řezání bruskou a svařování nevyžaduje značné úsilí. Mistr se musí připravit na to, že tato událost bude trvat dlouho. Výhodou této technologie je, že nedochází k poškození profilu, jeho tvar lze upravovat po celou dobu ohýbání.
Práce se provádějí v následujícím pořadí:
- Připravuje se schéma. Ukazuje vzdálenost mezi řezy a jejich konfiguraci.
- Označení se aplikuje na profil. Podél ní se bruskou provádějí trojúhelníkové řezy. Naříznuté fragmenty jsou odstraněny.
- Obrobek je ohnutý. Pokud je kov elastický a po stlačení se neohýbá, jsou spoje okamžitě fixovány bodovým svařováním.
- Mezery zbývající po stlačení jsou svařeny nebo utěsněny. Po vychladnutí kovu se švy obrousí a přelakují.
- Hrany na oblouku jsou téměř neviditelné. Při pokládce polykarbonátu jsou malé rozdíly kompenzovány hustým tmelem.
horký
Předehřev se provádí v případech, kdy má profilová trubka velký průřez nebo tenké stěny. To znamená, že je buď nemožné jej ručně ohnout, nebo je plné poškození nebo zlomení obrobku. Zastavme se u technik, které se používají pro tepelné ohýbání válcované oceli.
Pomocí pružiny a foukačky
Pružina je potřebná k tomu, aby se zabránilo protlačení stěn profilu při jejich ohýbání. Navíc elastická vložka dodá hotovému výrobku úhledný a rovnoměrný tvar. Musí být dostatečně pevné, aby se uchytilo a vydrželo tlak vyvíjený na profil.
Sekce na jednom konci je pevně upevněna v zemi nebo ve svěráku. Před ohýbáním fragmentu se zahřívá, dokud kov nezčervená.
Ohnuté místo můžete chladit pouze teplým motorovým olejem – železo praská a křehne od vody.
Použití pružiny a hořáku šetří pracovníka před aplikací nadměrné síly.
tváření za tepla
Profilu je možné dodat požadovaný tvar bez předběžného vnitřního vyplnění. Při zahřátí se ocel stává tak měkkou a tažnou, že ji lze ohýbat ručně, bez použití pák a složitých přípravků.
K tomu je vyrobena konvexní zarážka půlkruhového tvaru. Musí být vyrobena z materiálu, který je odolný vůči vysokým teplotám. K tomu se nejlépe hodí automobilový kotouč nebo šamotová cihla obalená hlínou. S vyhřívaným místem se díl přiloží na šablonu. Poté se ohne jedním pomalým a přesným pohybem. Po několika minutách můžete v postupu pokračovat.
Jak ohýbat plech rovně
Pokud je obrobek relativně malý, můžete použít svěrák, ve kterém můžete pomocí dvou balicích tyčí pevně upevnit plech a teprve poté ho ohnout kladivem. V případě potřeby lze místo ohybu ohřát plynovým hořákem, ale tato metoda není použitelná pro pozinkované výrobky!
ohýbání plechu
Pokud mluvíme o tenkém plechu, pak lze postup ohýbání výrazně zjednodušit.
K tomu je kov v ohybu „poškrábán“ (používáme pravítko nebo kovové pravítko jako frézu – špičatý kus pilového listu na kov). Kov nařezaný na polovinu tloušťky se následně snadno ohne podél naznačené linie. Dá se říci, že jsme téměř přišli na to, jak ohýbat plech.
Pozink ohýbáme
Jak ohýbat pozinkovanou ocel?
Může to být buď pozinkovaný plech, nebo hotový výrobek, například profil. Plech se ohýbá stejně jako při ohýbání jakéhokoli jiného plechu. Jak ohýbat profil? Budete se s ním muset vypořádat. Chcete-li získat velký poloměr zakřivení čtvercového nebo obdélníkového profilu, můžete použít následující metodu: profil pevně naplníme jemným pískem, oba otvory ucpeme dřevěnými kolíky a teprve poté jej jemně poklepeme paličkou a ohneme .
Pro ohýbání profilu ve tvaru U (to v zásadě platí i pro získání plechů zakřiveného tvaru) je nutné dodatečně použít tvar předmětu, jehož zakřivení odpovídá hotovému dílu. Pro usnadnění procesu ohýbání mohou být v profilu vyříznuty trojúhelníkové prvky.
Poté se ohýbaný výrobek „obalí“ kolem předmětu rovnoměrným poklepáním kladivem.
Důležité! Aby byl záhyb co nejrovnoměrnější a správný, údery kladivem by měly být lehké a ležet co nejblíže k sobě. Jak snadněji ohýbat pozink? Pomocí brusky provedeme jeden nebo dva řezy v oblasti ohybu (tím je konstrukce dočasně zeslabena), ohýbáme výrobek a poté ohyb svaříme
Tento přístup je důležité použít při ohýbání profilových trubek a výrobků složitého kovového tvaru. Pamatujte, že pro zjednodušení zakřivení není možné pozinkovanou ocel zahřívat!
Možná jeden z nejtěžších úkolů, kterým čelí lidé, kteří přemýšlejí o tom, jak ohnout roh. Chcete-li získat pevný produkt, budete se muset potit, rovnoměrně a pomalu poklepávat na povrch rohu a postupně jej vyklenout.
Doporučuje se použít plynový hořák, který dokáže ohyb zahřát. Můžete to udělat jednodušeji – použijte brusku jako ve výše popsaném případě s pozinkovaným výrobkem. Je ještě jednodušší koupit již zakřivený produkt, pak otázka „jak ohnout roh“ zmizí sama.
Jak ohýbat výztuž
Doma je docela možné ohýbat výztuž, nicméně hodně záleží na vašich fyzických údajích a průměru kovové tyče.
Jak ohýbat armaturu? K tomu potřebujeme dva kusy ocelových trubek, jejichž průměr je větší než průměr ohýbané tyče. Čím delší je délka takových trubek, tím snazší bude ohnutí výztuže (získání pevnosti díky pákovému efektu). Vše, co je potřeba udělat, aby se výztuha ohýbala, je vložit ji do dvou trubek a jednu trubku upevnit (stlačit nohou nebo ji položit mezi sloupky), druhou ovládat jako páku a dát vyztužení požadovaného zakřivení.
Tipy a triky
Dát profilovým trubkám tvar oblouku je složitý proces, který vyžaduje dovednosti při manipulaci s domácími nástroji a kovem.
Při výrobě oblouků je třeba dodržovat následující pravidla:
- Je jednodušší a pohodlnější pracovat s krátkými obrobky. Před ohýbáním je vhodné díly rozřezat na segmenty dlouhé 1,5-2 metry. Následným svařováním nedojde k oslabení pevnosti hotového oblouku.
- Zahřívání kovu by mělo být prováděno pomalu, aby se zabránilo nerovnoměrnému zahřívání a deformaci. Vzniklý vodní kámen je nutné ihned očistit, protože způsobuje korozi.
- Válcovaná ocel nesmí být vystavena teplotám nad + 800 ºС. Takový náraz vede ke zničení krystalové mřížky kovu. Profil změkne nebo zkřehne.
- Všechny ohýbací činnosti by měly být prováděny pomalu a postupně zvyšovat zatížení.
Bezpečnostní opatření
Pro ohýbání a jakékoli další operace s kovovými výrobky je lepší připravit samostatnou místnost.
Garáž nebo dílna je vhodná, protože kromě samotných konstrukcí budete muset použít například foukačku nebo plynový argonový hořák, úderové nebo řezné nástroje.
Pracoviště musí být větrané a bez nepořádku. Jinak mohou jiskry při řezání nebo neopatrné zacházení se zdrojem tepla při zahřívání kovu vést k požáru a kouři.
Také mistři doporučují postarat se o kombinézy. Zástěra a maska ochrání před drobnými úlomky a prachem, palčáky zase před teplotními vlivy a případným pořezáním. Pokud musíte použít brusku, speciální brýle budou povinným prvkem.
Kolik stojí ohnutí profilu pro skleník
Náklady na služby jsou určeny stavem dílny, její geografickou polohou a použitým vybavením.
Průměrná cena za ohýbání profilované oceli je (v rublech za běžný metr):
- 10 x 10 – 80;
- 20 x 20 – 100;
- 25 x 25 – 110;
- 30 x 30 – 120;
- 20 x 40 – 125;
- 20 x 45 – 130;
- 40 x 40 – 140;
- 50 x 50 – 150;
- 60 x 40 – 160;
- 50 x 50 – 180;
- 80 x 40 – 240;
- 80 x 80 – 360;
- 100 x 100 – 480.
Cena se může lišit v závislosti na trhu nabídky a poptávky.
Speciální zařízení pro ohýbání
Abyste dosáhli vysoké kvality hotového výrobku, můžete použít tovární a domácí přípravky.
ohýbačka trubek
Ohýbačky trubek se skládají z rámu, několika válečků, omezovačů a pohonu. Zařízení je ovládáno ručně, elektromotorem a hydraulickými válci. V soukromé výstavbě se používají profilové trubky s výškou stěny do 20 mm. O jejich ohýbání se postará ruční ohýbačka trubek.
Dirigent
Tento nástroj je určen pro přesnou výrobu a spojování profilových spojů při řezání bruskou a spojování oblouků se svislými, příčnými a šikmými sloupky.
Díky použití přípravku je dosaženo nejpřesnějšího spojení dílů v pravém úhlu a úhledného švu mezi nimi.
ohýbací deska
Toto zařízení je odnímatelná konstrukce, která je instalována na pracovním stole nebo na podlaze dílny.
K upevnění se používají zapuštěné díly nebo kotevní šrouby. Zakřivení základové desky se nastavuje šrouby.
Po dokončení ohýbání se zařízení odstraní a hypotéky se uzavřou zátkami.
Princip použití ohýbačky trubek
Zdaleka ne vždy je možné ohýbat profilovou trubku (zejména u výrobků s velkým průměrem) vlastníma rukama. Pro tyto účely existují speciální zařízení – ohýbačky trubek. Standardní ohýbačka trubek je vybavena hnacím kolem, které pohybem po jedné z hran jemně ohýbá část trubky v požadovaném směru.
Doporučujeme, abyste si přečetli: Spirálově vinuté konstrukce potrubí
Ohýbačky trubek jsou dvou typů:
- Manuál. Kolo zařízení je poháněno ručně, pomocí speciální rukojeti. Dobře se hodí pro trubky s malým průřezem.
- Elektrický. Použití takových zařízení je opodstatněné v případech, kdy je množství práce dostatečně velké a samotné trubky mají pevné rozměry. Zařízení je připojeno ke standardnímu napájení a pohyb kola se provádí pomocí elektrického pohonu. Umožňuje získat rovnoměrnější produkty s hmatatelnou úsporou času.
Pokud je práce jednorázová, nákup vlastní ohýbačky trubek nemusí být ziskový. V takovém případě byste měli popřemýšlet o zapůjčení zařízení, případně zvážit některý z alternativních způsobů ohýbání.
Výroba ohýbacího stroje vlastníma rukama
O tom, jak samostatně sestavit ruční ohýbačku trubek, jsme již psali v předchozím článku. Toto není nejjednodušší zařízení, ale umožní vám rychle ohýbat poměrně velké objemy profilu. Pro montáž budete potřebovat 3-5 polotovarů pro hřídele, kanál, I-nosník, brusku, svařovací stroj a dveře se sadou upevňovacích prvků. Na fotografii níže jsou jen ty válečky, o kterých se diskutovalo.
Pro dnešek je to vše, co jsme si pro vás připravili. Podělte se o své způsoby ohýbání v komentářích a doporučte naše články svým přátelům. Uvidíme se!